Országonként eltérések lehetnek a termékválasztékban és ezekben az adatokban. A technika, felszereltség, ár és tartozékkínálat változtatásának jogát fenntartjuk. Kérjük, lépjen kapcsolatba a helyi kapcsolattartójával, hogy megtudja, hogy a termék az Ön országában rendelkezésre áll-e.

Hőmérséklet-szabályozás
Szenzorika a stabil hőbevitelhez
TruFiber S | TruFiber P | TruDisk | TruDisk zöld hullámhosszal
Kompatibilis sugárforrások
Hőmérsékletszabályozás
Pirométer alapú hőmérsékletmérés és -szabályozás
Minőség
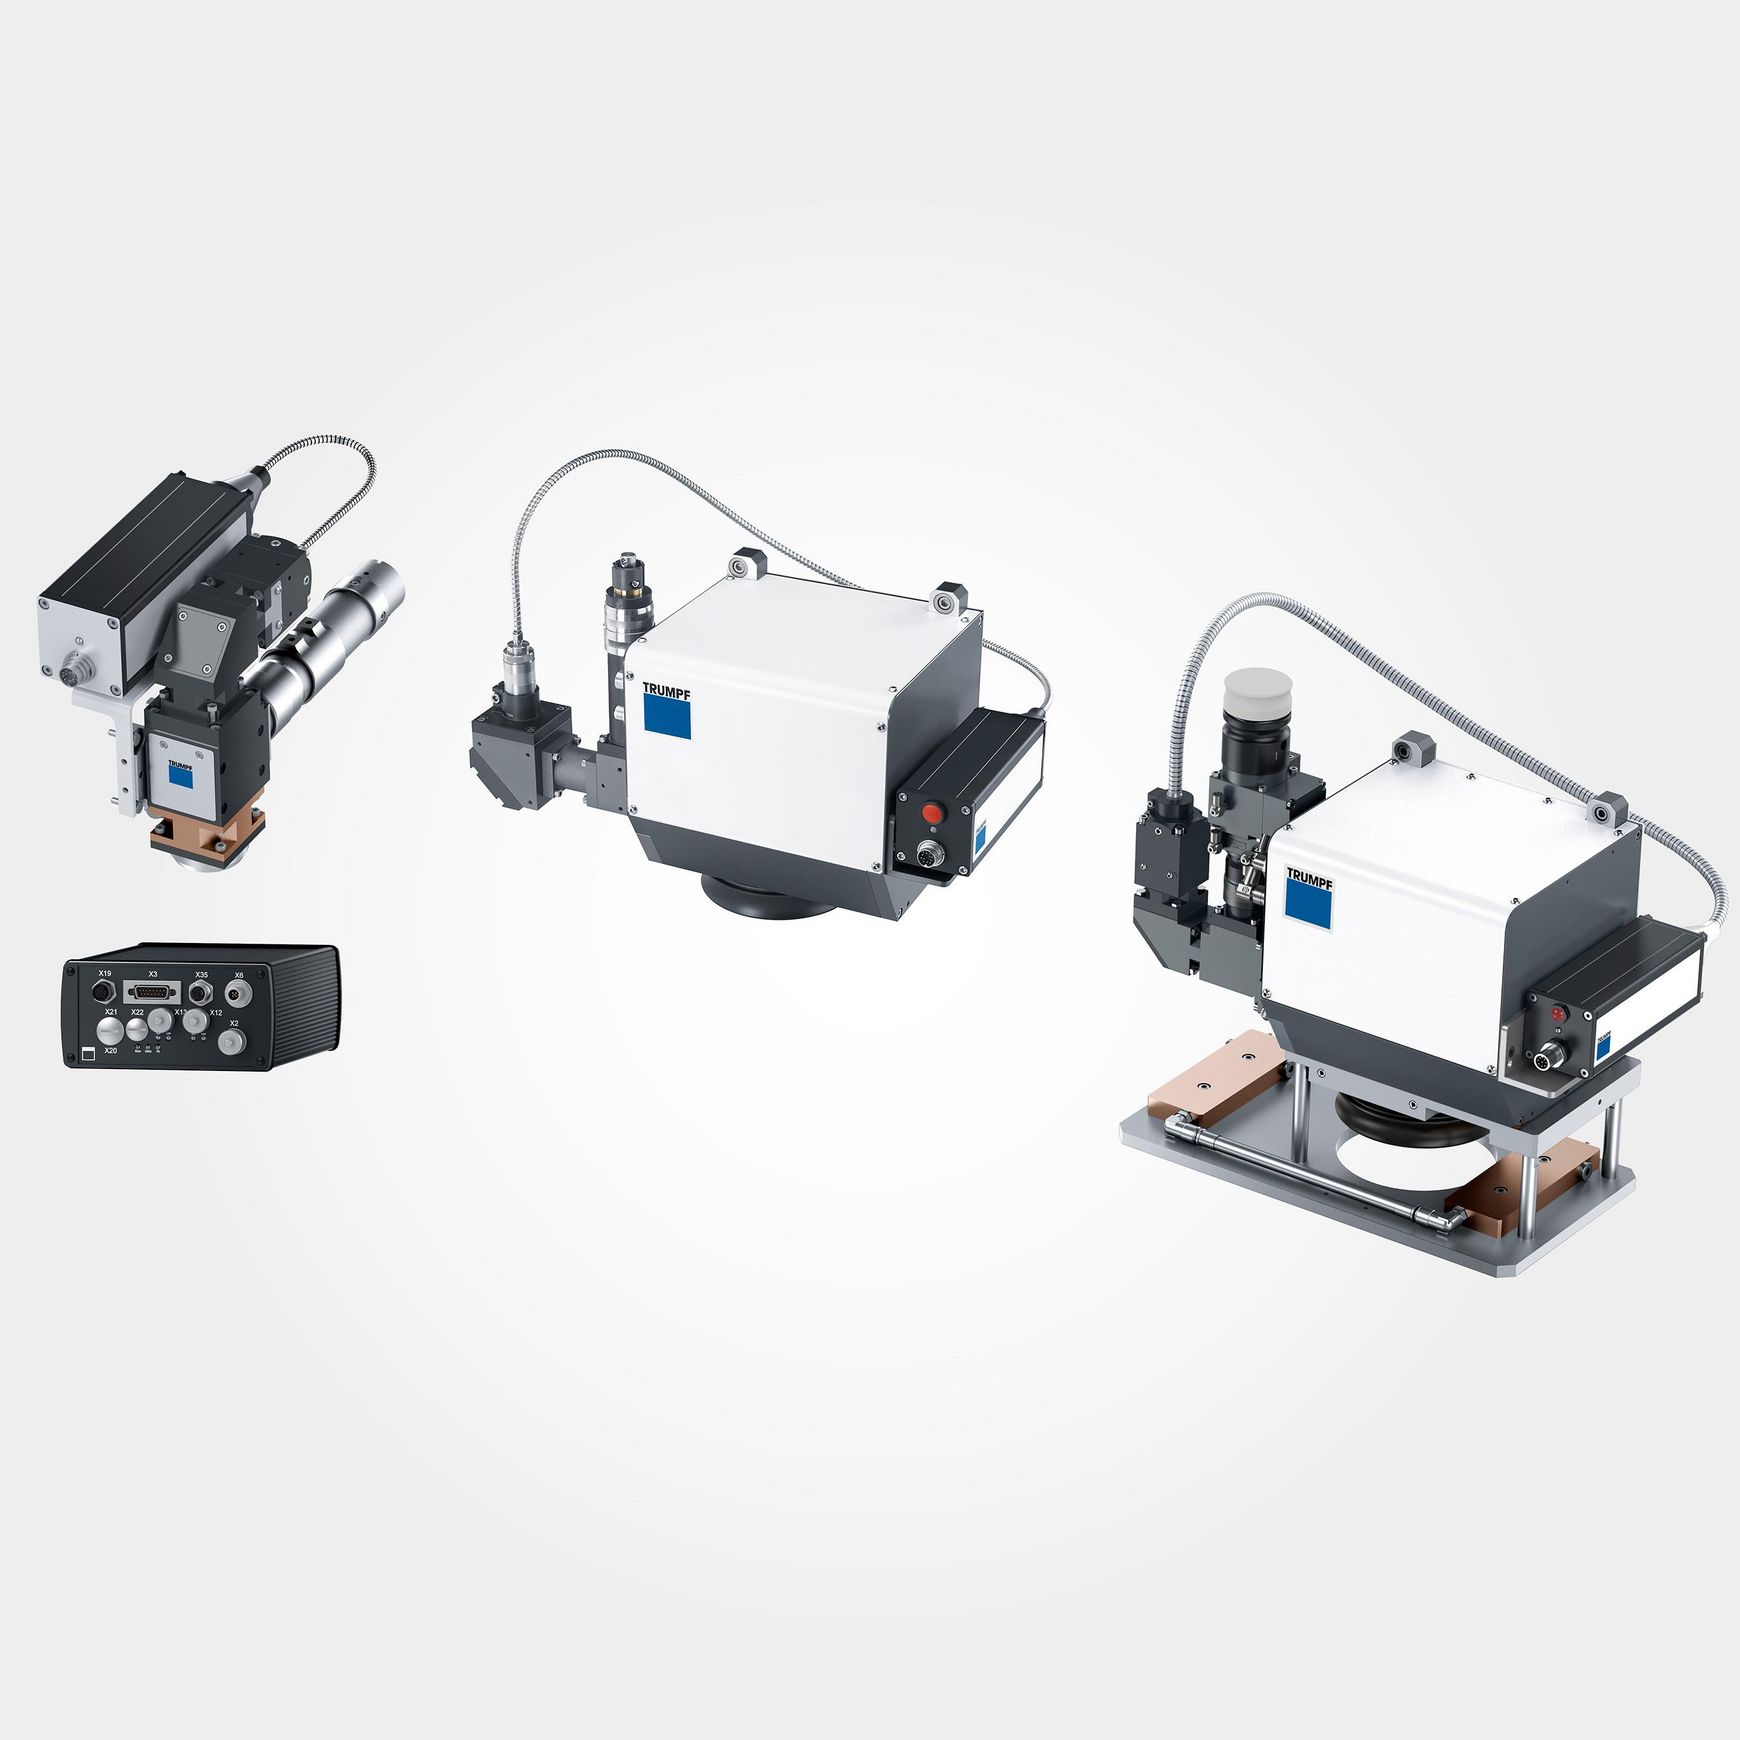
Hőmérsékletszabályozás
Hőmérsékletmérés és -szabályozás lézerhegesztéshez és felületi megmunkáláshoz
Valós időben méri a felületi hőmérsékletet, és továbbítja az adatokat a vezérlésnek, amely automatikusan szabályozza a hőbevitelt
Egyenletes olvadást biztosít a teljes hegesztési kontúr mentén műanyaghegesztéskor
Konzisztens edzést és reprodukálható rétegvastagságokat biztosít a peremréteg edzésénél és a lézeres felrakóhegesztésnél
A hőmérséklet-szabályozás a gyakorlatban
Nyomtatott áramköri lapok forrasztása
Nyomtatott áramköri lapok forrasztása
A nyomtatott áramköri lapok forrasztásánál szigorú tűréshatárokat kell betartani. A nem megfelelően szabályozott hő hatására a forrasztóanyag elpárologhat és oxidálódhat – a túl gyors vagy túl lassú lehűlés deformálódást, repedéseket és a kristályszerkezet hibáit okozhatja. Hőmérséklet-szabályozás nélkül elkerülhetetlen a selejt.
A hőmérséklet-szabályozó érzékelőrendszer pontosan és helyileg szabályozza a hőbevitelt. Tiszta forrasztási kötéseket kap kiegészítő tisztítás nélkül – a selejt mennyisége pedig jelentősen csökken. A rendszer rugalmasan igazítja a paramétereket a különböző anyagokhoz.
Hajtóműrészek lézeres peremréteg edzése
Hajtóműrészek lézeres peremréteg edzése
A peremréteg edzése során rendkívül pontos hőmérsékletet kell elérni. A túl alacsony hőmérséklet nem megfelelő edzéshez vezet, míg a túl magas hőmérséklet deformálódást, repedéseket vagy nem kívánt szerkezeti átalakulásokat okozhat. A selejt és az utómegmunkálás megelőzéséhez sokszor manuálisan kell korrigálni a hőmérsékletet, ez viszont növeli a gyártási időt.
Az érzékelőrendszer folyamatosan méri a felület hőmérsékletét a lézeres folyamat során, és automatikusan hozzáigazítja a lézerteljesítményt. Így a hőmérséklet az optimális tartományban marad. Így stabil folyamatokat és reprodukálható eredményeket érhet el.
Hajlítószerszámok lézeres peremréteg edzése
Hajlítószerszámok lézeres peremréteg edzése
A szerszámok lézeres peremréteg edzése során ellenőrizetlen hőmérséklet-csúcsok alakulhatnak ki, amelyek deformálódásokhoz és méreteltérésekhez vezethetnek. Ez fokozza a kopást, és csökkenti a szerszámok élettartamát. A gyártási folyamat hőmérsékletének kézi ellenőrzése időigényes és költséges.
Az érzékelőrendszer valós időben figyeli a hőmérsékletet a kritikus pontokon, és ennek megfelelően szabályozza a lézerteljesítményt. Az előrejelző adatelemzés időben felismeri a túlmelegedés veszélyét. Így megelőzheti a deformálódásokat, csökkentheti az utómunkát és növelheti a kihozatalt.
Turbinakerekek lézeres peremréteg edzése
Turbinakerekek lézeres peremréteg edzése
A turbinakerekek edzése során a lézersugár energiája a geometriától és a felületi struktúrától függően gyakran egyenetlenül oszlik el. Az egyik területen fellépő túlmelegedés, a másikon pedig a gyors lehűlés deformálódást és repedéseket okozhat, amelyek rontják a turbinamotor hatásfokát. Hatékony ellenőrzés nélkül ezért szinte lehetetlen reprodukálható magas minőséget biztosítani.
Az érzékelőrendszer pontosan méri az edzési zóna hőmérsékletét, és automatikusan hozzáigazítja a lézerteljesítményt. Az optimális edzési hőmérséklet állandó marad – a felület védett, a lefutási idő nő, a minőség pedig megfelel a repülő- és űripar legszigorúbb követelményeinek.
Vezérlőegységek műanyaghegesztése
Vezérlőegységek műanyaghegesztése
A műanyag alkatrészek, például a burkolatok, csatlakozódugók és érzékelők pontos hegesztési hőmérsékleteket igényelnek. A túl magas hőmérséklet deformálhatja és károsíthatja az anyagot, a túl alacsony pedig nem megfelelő kötést eredményez. A szennyeződések és az üvegszál-tartalom változásai tovább nehezítik a helyzetet.
A hőmérséklet-szabályozó érzékelőrendszer folyamatosan méri az illesztési zóna hőmérsékletét, és automatikusan hozzáigazítja a lézerteljesítményt. A szennyeződéseket és az anyag eltéréseit megbízhatóan felismeri. Így tömör, kiváló minőségű hegesztési kötéseket érhet el – reprodukálhatóan és selejt nélkül.
Hőmérsékletszabályozás
|
Kompatibilis lézerek
|
TruFiber P, TruDisk, TruFiber S, TruDisk zöld hullámhosszal |
|
Kompatibilis optikák
|
PFO 20, BEO D50 |
|
Kompatibilis rendszerek
|
TruLaser Cell 3000, TruLaser Station 7000 |